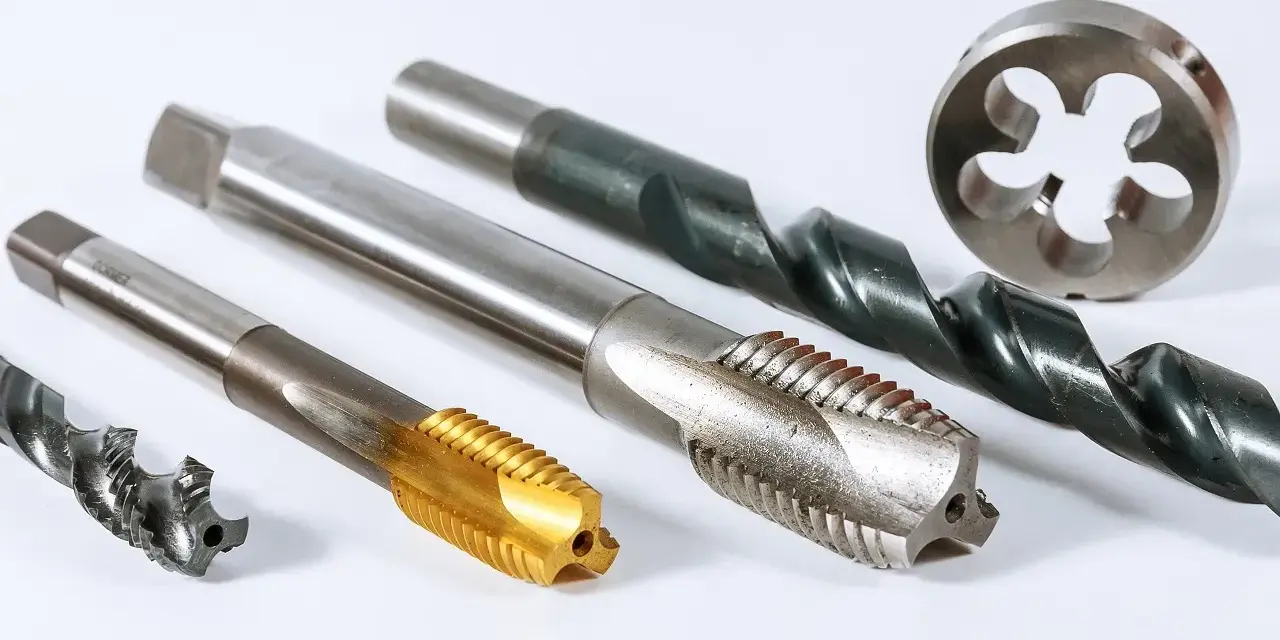
Dobór średnicy pod gwint M8 wydaje się prosty, ale w praktyce jeden błąd potrafi zepsuć cały otwór: gwintownik chodzi za ciężko, zwoje wychodzą płytkie albo połączenie trzyma słabiej, niż powinno. Najkrótsza odpowiedź na pytanie, jakie wiertło pod gwint M8 wybrać, brzmi: 6,8 mm dla standardowego M8x1,25, ale przy drobniejszym skoku i innym materiale trzeba już patrzeć dokładniej. Poniżej rozpisuję to tak, żeby dało się od razu pracować, a nie tylko zapamiętać jedną liczbę.
Najważniejsze liczby i zasady do zapamiętania przed wierceniem
- Dla najpopularniejszego gwintu M8x1,25 stosuje się zwykle wiertło 6,8 mm.
- Jeśli masz M8x1,0, otwór pod gwint to zazwyczaj 7,0 mm.
- Przy M8x0,75 dobiera się najczęściej 7,25 mm.
- Sam napis M8 nie zawsze wystarcza - trzeba sprawdzić także skok gwintu.
- Do otworu przelotowego dla śruby M8 dobór jest inny niż do gwintowania; zwykle to okolice 9 mm.
- Wiercenie i gwintowanie warto robić z odgratowaniem oraz użyciem oleju do gwintowania, zwłaszcza w stali.
Najprostsza odpowiedź dla standardowego M8
Jeżeli mowa o typowym gwincie metrycznym M8, to w praktyce najczęściej chodzi o wariant M8x1,25. Dla niego dobiera się wiertło 6,8 mm, bo taka średnica zostawia materiał potrzebny do wykonania pełnego zarysu zwoju. To nie jest przypadkowa wartość - wynika po prostu z różnicy między średnicą nominalną a skokiem gwintu.
| Oznaczenie gwintu | Skok | Zalecane wiertło pod gwint |
|---|---|---|
| M8x1,25 | 1,25 mm | 6,8 mm |
| M8x1,0 | 1,0 mm | 7,0 mm |
| M8x0,75 | 0,75 mm | 7,25 mm |
W warsztacie ta różnica wygląda niepozornie, ale w otworze pod gwint robi ogromną różnicę. Za duża średnica daje słaby, płytki gwint. Za mała - przeciąża gwintownik i zwiększa ryzyko jego złamania. Dlatego najpierw sprawdzam pełne oznaczenie, a dopiero potem sięgam po konkretne wiertło. To prowadzi do kolejnej ważnej rzeczy: nie każdy gwint M8 ma taki sam skok.
Dlaczego nie każdy M8 wierci się tak samo
Oznaczenie M8 mówi o średnicy nominalnej, ale nie zawsze o skoku. W praktyce właśnie skok gwintu decyduje o tym, czy otwór ma mieć 6,8 mm, 7,0 mm czy 7,25 mm. Jeśli dokumentacja albo śruba nie podają skoku, w większości zastosowań spotkasz gwint zwykły, czyli M8x1,25. W konstrukcjach precyzyjnych, w motoryzacji czy przy drobnych połączeniach metalowych częściej trafia się gwint drobnozwojowy.
Tu pomaga prosta zasada, którą stosuję bez kombinowania: średnica wiertła to mniej więcej średnica gwintu minus skok. Dla M8x1,25 daje to 8,0 - 1,25 = 6,75 mm, więc w praktyce wybiera się 6,8 mm. Dla M8x1,0 wychodzi 7,0 mm. Dla M8x0,75 - 7,25 mm. To nie są wartości „na oko”, tylko rzeczywiste standardy pracy z gwintem metrycznym.
Jeśli nie masz pewności, przydaje się gwintomierz, czyli prosty przyrząd do sprawdzania skoku gwintu. To niewielki zestaw blaszek lub listków, który pozwala szybko odróżnić M8x1,25 od M8x1,0. Zanim więc zaczniesz wiercić, najpierw ustal skok, bo od tego zależy cała obróbka. A gdy już znasz średnicę, warto przejść do samego sposobu pracy.
Jak wiercić i gwintować, żeby gwintownik pracował lekko
Sam dobór średnicy to dopiero połowa sukcesu. Druga połowa to sposób wykonania otworu. Z własnej praktyki wiem, że nawet właściwe 6,8 mm nie uratuje sprawy, jeśli otwór jest krzywy, postrzępiony albo wykonany bez odprowadzenia wióra.
- Wyznacz punkt wiercenia - najlepiej punktakiem. Dzięki temu wiertło nie „ucieka” po powierzchni.
- Wierć prostopadle do materiału - przy gwincie nawet lekki skos później mści się na gwintowniku i śrubie.
- Kontroluj głębokość - przy otworze ślepym zostaw zapas, bo gwintownik potrzebuje miejsca na czoło i wiór.
- Odgarduj krawędź - niewielkie fazowanie usuwa zadzior i pomaga zacząć gwintowanie bez szarpania.
- Użyj oleju do gwintowania - w stali i stali nierdzewnej to naprawdę robi różnicę.
Przy otworach ślepych nie oszczędzam też na głębokości samego wiercenia. Gwint potrzebuje miejsca nie tylko na zwoje, ale i na narastający wiór, więc otwór robię trochę głębszy niż sama użyteczna długość gwintu. To szczególnie ważne w twardszych materiałach, gdzie opór rośnie szybciej niż się wydaje. Kiedy ta część jest dopięta, zostają jeszcze błędy, które najczęściej psują efekt.
Najczęstsze błędy przy otworze pod M8
Najbardziej kosztowny błąd jest banalny: zbyt duży otwór. Gwintownik już tego nie naprawi, bo zwoje wyjdą po prostu zbyt płytkie. Równie częsty problem to traktowanie wszystkich otworów M8 tak samo, bez sprawdzania skoku. W efekcie ktoś wierci pod gwint drobnozwojowy albo odwrotnie - i później coś „nie chce się złapać”.
- Mylenie gwintu z otworem przelotowym - jeśli śruba ma tylko przejść, a nie gwintować się w materiale, średnica jest inna. Dla M8 otwór przelotowy jest zwykle w okolicach 9 mm.
- Wiercenie bez odgratowania - zadzior na wejściu psuje start gwintownika i zrywa pierwszy zwój.
- Za szybka praca na sucho - szczególnie w stali nierdzewnej to prosta droga do dużego oporu i uszkodzenia narzędzia.
- Krzywy start - jeśli wiertło weszło pod kątem, gwintownik tylko powieli ten błąd.
- Złe rozpoznanie materiału - aluminium wybacza więcej niż stal, ale za to łatwiej robi się w nim „luźny” gwint, jeśli przesadzisz ze średnicą.
Najkrócej mówiąc: gwint M8 nie wybacza chaosu. Lepiej poświęcić minutę na sprawdzenie skoku i prowadzenie wiertła niż później poprawiać cały element. A jeśli materiał albo konstrukcja nie sprzyjają klasycznemu gwintowaniu, czasem rozsądniej jest zmienić metodę.
Kiedy lepiej wybrać przelot, nitonakrętkę albo wkładkę gwintowaną
Nie każda sytuacja wymaga wykonywania gwintu bezpośrednio w materiale. W cienkiej blasze M8 zwykle nie ma sensu, bo zwoje nie mają odpowiedniej długości kontaktu. Wtedy dużo lepiej sprawdza się nitonakrętka, czyli tuleja z gwintem zaciskana w blasze. Daje ona mocny, powtarzalny punkt montażowy bez ryzyka wyrwania połączenia.
| Sytuacja | Lepsze rozwiązanie | Dlaczego to działa lepiej |
|---|---|---|
| Cienka blacha | Nitonakrętka | Materiał jest zbyt cienki na trwały gwint M8 |
| Aluminium po kilku naprawach | Wkładka gwintowana | Odzyskujesz wytrzymałość zużytego otworu |
| Beton, cegła, pustak | Kołek lub kotwa | To nie jest materiał do klasycznego gwintowania |
| Śruba ma przejść tylko na wylot | Otwór przelotowy | Nie tworzysz gwintu, tylko zapewniasz luz montażowy |
To ważne zwłaszcza w budownictwie i przy montażu wyposażenia wnętrz, gdzie materiał bazowy bywa różny: stal, profil, aluminium, a czasem cienka blacha albo płyta z elementem wzmacniającym. Gdy materiał nie daje odpowiedniej „mięsa” na gwint, lepiej od razu wybrać rozwiązanie konstrukcyjnie pewniejsze. I właśnie dlatego przed wierceniem dobrze mieć pod ręką nie tylko wiertło, ale cały prosty zestaw narzędzi.
Co jeszcze sprawdzam, zanim zacznę wiercić
Przy M8 nie potrzebujesz rozbudowanego warsztatu, ale kilka rzeczy naprawdę ułatwia pracę. Najczęściej przygotowuję wiertło o właściwej średnicy, gwintownik M8, pokrętło do gwintownika, punktak, suwmiarkę i środek do smarowania. Przy otworach ślepych przydaje się też ogranicznik głębokości albo choćby zwykłe oznaczenie na wiertle.
- Suwmiarka - do szybkiej kontroli średnicy otworu.
- Punktak - żeby wiertło zaczęło dokładnie tam, gdzie trzeba.
- Olej do gwintowania - zmniejsza opór i poprawia jakość zwojów.
- Odgratownik - usuwa zadzior po wierceniu i ułatwia start gwintu.
- Pokrętło gwintownika - daje kontrolę nad momentem i kierunkiem pracy.
Jeżeli mam wybrać jedną rzecz, której nie wolno pomijać, to nie jest nią sama średnica wiertła, tylko kontrola całego procesu. Dobrze dobrane 6,8 mm pod standardowy M8x1,25 wystarczy tylko wtedy, gdy otwór jest prosty, czysty i wykonany z uwzględnieniem materiału. Właśnie tak podchodzę do gwintowania na budowie i w warsztacie: najpierw skok, potem średnica, a dopiero na końcu narzędzie w ręku.